E-mail: ncjt@zjncjt.com


Ang isang seven-zone mesh belt furnace na tumatakbo sa 1120 °C ay maaaring humawak ng ±3 °C sa buong belt at nagpapadala pa rin ng mga bahagi na may hindi pare-parehong tigas, dahil ang dew point sa delubrication zone ay naanod pagkatapos tumaas ang bilis ng belt. Iyan ang likas na katangian ng metalurhiya ng pulbos: ang hurno ay hindi isang kahon na nag-iinit, ito ay isang kemikal na reaktor na may nakakabit na conveyor.
Ang maikling sagot: pumili ng powder metallurgy furnace sa tabi ng window ng proseso na dapat itong hawakan — profile ng delubrication, kalidad ng kapaligiran, temperatura ng sintering, bilis ng paglamig — at pagkatapos lamang sa laki ng silid o uri ng elemento ng pag-init. Ang isang pugon na 200 mm na masyadong maikli ay isang abala. Ang isang pugon na ang kontrol sa kapaligiran ay isang zone short ay isang scrap generator.
Ang konklusyon sa harap
Karamihan sa mga problema sa sintering na natunton pabalik sa isang furnace ay hindi mga problema sa pag-init. Ang mga ito ay mga problema sa paglipat sa pagitan ng mga zone. Apat na tungkulin ang mahalaga:
Ang mga compact ay karaniwang may 0.5–1.5 wt% lubricant. Dapat itong umalis nang dahan-dahan upang ang bahagi ay hindi paltos o mag-iwan ng carbon-rich soot. Mas mahalaga ang ramp rate at dwell time kaysa sa peak value dito.
Dapat bawasan ang mga oksido sa ibabaw bago maganap ang pakikipag-ugnay sa metal. Ito ay kung saan ang nilalaman ng hydrogen at dew point ay nagpapasya kung makakakuha ka ng bonding o isang kupas na bahagi na may mahinang leeg.
Ang paglaki ng leeg, pag-ikot ng butas, at pagbabago sa dimensyon ay nangyayari lahat sa window na ito. Ang oras ng paghawak ay isang tunay na variable: Ang 10 dagdag na minuto sa temperatura ay maaaring maglipat ng dimensional tolerance na higit sa 5 °C na pagbabago sa setpoint.
Ang bilis ng paglamig ay nagtatakda ng microstructure at maliwanag na tigas. Maaaring palitan ng mabilis na paglamig ang bahagi ng downstream heat treatment. Ang isang mabagal na cool ay hindi maaaring, kahit na ano ang ipinahihiwatig ng datasheet.
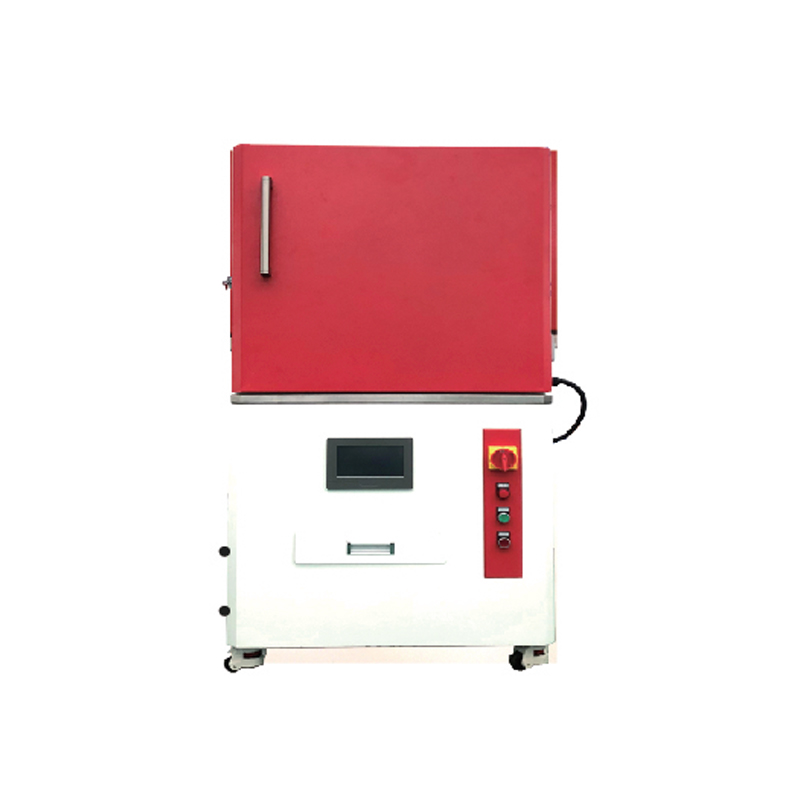 High Temperature Debinding at Sintering Furnace para sa Ceramics Cycle-operated furnace para sa early-stage ceramic debinding, na may 1200°C maximum, five-sided heating, at ±4°C uniformity; may kaugnayan kapag inihambing ang paglamig at pag-uugali ng elemento. Tingnan ang Produkto →
Ang mga elemento ng pag-init ay sumusunod sa target na temperatura kaysa sa marketing. Ang mga elemento ng silicone carbide ay kumportable sa 1000–1400 °C band sa hangin; Dinadala ka ng mga elemento ng molybdenum disilicide patungo sa 1700 °C at mas mataas, ngunit sensitibo ang mga ito sa pagbabawas ng mga atmospheres sa mababang temperatura at sa kahalumigmigan. Kung naka-idle ang furnace sa 300 °C na may basang gas sa loob, umiikli ang buhay ng elemento para sa mga kadahilanang hindi kailanman makikita sa isang sheet ng detalye.
Ang mga mamimili ay madalas na naghahambing ng mga uri ng pugon ayon sa dami ng silid. Mas kapaki-pakinabang na ihambing ang mga ito sa mode ng pagkabigo na iniimbitahan ng bawat isa.
 1100°C Mesh Belt Sintering Furnace Patuloy na mesh-belt furnace para sa powder metallurgy sintering at electronic firing sa ilalim ng protective atmosphere o hangin, na may maraming modelo at heated section para sa throughput checks. Tingnan ang Produkto →
Isang praktikal na throughput check: ang 300 mm belt na gumagalaw sa 100 mm/min ay nagbibigay ng humigit-kumulang 6 m ng aktibong sinturon kada oras ng paglalakbay. Hatiin ang pinainit na haba sa figure na iyon at mayroon kang mga minuto sa temperatura bago ka magkaroon ng anumang claim tungkol sa kapasidad. Ang pag-load ng sinturon sa kg bawat metro ay ang pangalawang limitasyon, at karaniwan itong mas mahigpit kaysa sa lakas ng pag-init.
Sinipi ng mga datasheet ang konektadong kapangyarihan. Bihirang banggitin nila ang paghahati sa pagitan ng kapaki-pakinabang na init at pagkawala. Para sa isang mid-size na tuluy-tuloy na sintering furnace, ganito ang hitsura ng isang makatotohanang pamamahagi:
Ang 24% at 8% na mga bloke ay ang maaaring kumilos ng may-ari. Ang isang ceramic fiber module lining na may masikip na joints at isang selyadong shell ay nagbabawas sa pareho, at ang payback ay makikita sa kWh-per-tonne figure kaysa sa setpoint. Ang pag-urong ng lining na 2–3% pagkatapos ng unang libong oras ay nagbubukas ng mga butt joints sa mga nakikitang gaps, at ang mga gaps na iyon ay mga hot spot bago ang mga ito ay pagkawala ng enerhiya.
Dalawang figure ang magpapasya kung ang isang powder metallurgy furnace ay magkakaroon ng proseso ng pag-aaral ng kakayahan: pagkakapareho ng temperatura at kalidad ng kapaligiran. Magtanong para sa pareho bilang nasusukat, hindi bilang dinisenyo.
Kung nagsusulat ka ng detalye ng pagbili, ang pamamaraan sa likod ng a survey ng pagkakapareho ng temperatura sa pang-industriyang furnace heat treatment ay sulit na basahin bago ka tumanggap ng solong-numero na claim ng supplier.
Ang kapasidad ng sintering ng powder metalurgy ay puro kung saan ang dami ng bahagi ay: automotive una, pangkalahatang industriya pangalawa. Ang application mix ay nagpapaliwanag kung bakit ang bilis ng paglamig at kalinisan ng kapaligiran ay nakakakuha ng higit na atensyon kaysa sa pinakamataas na temperatura.
Inililipat ng aerospace at medikal na trabaho ang kinakailangan mula sa throughput patungo sa dokumentasyon: mga talaan ng pagkakalibrate, mga ulat ng survey, at mga nasusubaybayang tala ng kapaligiran. Ang mga electronics at mga bahagi ng enerhiya ay madalas na tumutulak patungo sa vacuum o high-purity na hydrogen, kung saan ang furnace ay mas malapit sa isang kemikal na sisidlan kaysa sa isang oven.
Alloy, berdeng density, uri at nilalaman ng pampadulas, dimensional tolerance, at anumang post-sinter heat treatment. Ito ang tanging input na hindi nagbabago sa ibang pagkakataon.
Delube ramp at dwell, sinter temperature at hold, cooling rate. I-convert ang profile sa mga haba ng zone bago talakayin ang mga sukat ng silid.
Lapad ng sinturon at pagkarga bawat metro mula sa pinaghalong bahagi, hindi mula sa pinakamalaking bahagi na maaari mong takbuhin balang araw. Ang mga malalaking sinturon ay nawawalan ng init bawat oras na walang laman.
Halo ng gas, supply pressure, purge sequence, low-pressure alarm, at hydrogen detection. Ang mga interlock ay bahagi ng proseso, hindi isang accessory.
Pagtanggap ng pabrika gamit ang mga totoong compact, survey ng pagkakapareho, pagsusuri sa pagtagas, at listahan ng mga ekstrang bahagi kasama ang mga elemento, thermocouples, at belt.
 MoSi2 Heating Elements para sa High-Temperature Furnace Ang mga elementong lumalaban sa oksihenasyon ay magagamit hanggang 1800°C sa mga oxidizing atmosphere at angkop sa mga ceramic, glass, metalurgy, at refractory furnace; isaalang-alang bilang mga ekstrang elemento na may edad na. Tingnan ang Produkto →
Ang mga ekstrang elemento ay nararapat sa kanilang sariling line item. Edad ng mga elemento ng molybdenum disilicide: tumataas ang resistensya, bumabagsak ang kasalukuyang, at dahan-dahang humihinto ang furnace sa pag-abot sa setpoint. Ang pagpapalit ng mga solong elemento sa isang may edad na hanay ay nagpapanatili sa kawalan ng timbang, kaya ang badyet para sa isang buong hanay at itala ang paglaban sa pag-install bilang isang baseline.
Karamihan sa mga powder metallurgy furnaces ay tahimik na nawawalan ng pagganap. Ang isang maikling maintenance routine ay nakakakuha ng drift bago ito umabot sa mga bahagi:
Para sa gawaing automotive, ang mga pagtatasa ng heat treatment gaya ng CQI-9 at mga kinakailangan sa pagkakalibrate sa ilalim ng IATF 16949 ay gumagawa ng mga tala na kasinghalaga ng hardware. Kung pinangangasiwaan ng iyong team ang maintenance in-house, kumukuha ng sa supplier serbisyo at suporta para sa pagpapalit ng lining, pagtutugma ng elemento, at pag-iiskedyul ng survey ay karaniwang nagkakahalaga ng mas mababa kaysa sa hindi planadong paghinto ng sinturon.
Ang praktikal na takeaway ay hindi nakakaakit: tukuyin ang thermal profile at ang kapaligiran, bumili ng lining na may init, tanggapin ang makina sa isang load belt, at pagkatapos ay sukatin ang parehong apat na numero bawat quarter. Ang mga hurno ay bihirang mabibigo nang biglaan. Naaanod sila, at sumusunod ang mga bahagi.
Introduction: Ang aluminum silicate fiberboard material ay kasalukuyang isang high-performance insulation material. Ang aluminyo silicate fiberboard ay may mahusay na mga ...
Introduction: Ang mga produktong aluminum silicate refractory fiber ay ginawa sa pamamagitan ng selective processing ng pyroxene, high-temperature melting, blow molding sa...
Introduction: 1、 Hugis na ceramic fiber furnace lining para sa high alumina ceramic fiber board Ang hugis na ceramic fiber furnace lining ng high alumina ceramic fi...
Isang enterprise na nagsasama ng disenyo, R&D, produksyon, benta at mga serbisyo sa engineering. Mga Tagagawa ng Ceramic Fiber Board, Vacuum Mga Solusyon sa Paggamot ng init sa China.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Village, Leidian Town, Deqing Country, Huzhou City, Zhejiang Province, China
Copyright © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Lahat ng Karapatan ay Nakalaan.
